


Automation und Zerspanungstechnik
TECHTORY Automation GmbH
Ludwig-Winter-Straße 5
77767 Appenweier
| Telefon | +49 7805 9589-0 |
| Fax | +49 7805 9589-50 |
| E-Mail: | info@techtory.de |
Durch unseren umfassenden Komplettservice profitieren Sie von zahlreichen Leistungen bei der Entwicklung und Realisierung kundenspezifischer Anlagen:
Alternativ bieten wir Ihnen auch die Fertigung und Montage kompletter Montagelinien und Anlagen nach Ihren individuellen Fertigungs- und Montagezeichnungen, Stücklisten, Pneumatik- und Schaltplänen.
Wir bieten Ihnen die Fertigung und Montage kompletter Montagelinien und Anlagen nach Ihren individuellen Fertigungs- und Montagezeichnungen, Stücklisten, Pneumatikplänen und Schaltplänen.
Durch unseren Komplettservice profitieren Sie neben einer effizienten Baugruppenfertigung auch von weiteren Leistungen, die wir im eigenen Haus anbieten können:
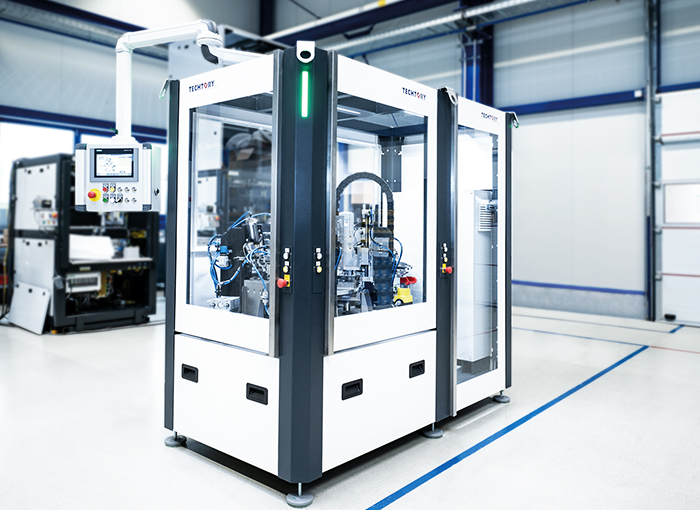
Entgrat-, Bürst-, Präge- und Packstation für Nutensteine
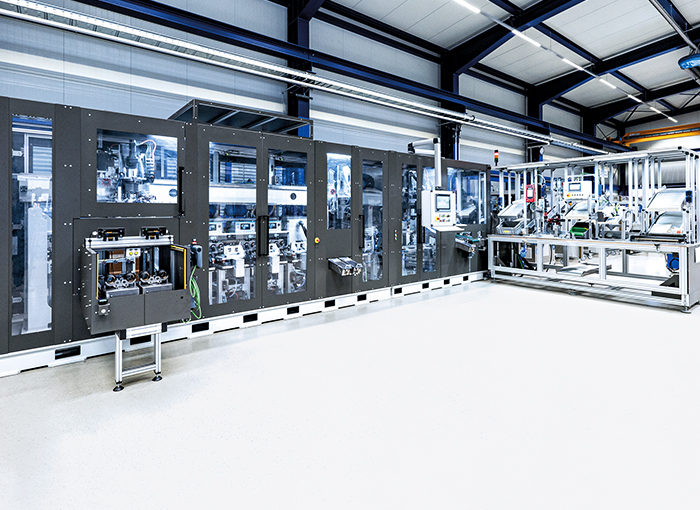
Montage- und Prüfanlage für Kugelhähne mit hoher Teilevielfalt

Montage- und Prüfanlage für Schnellkupplungen
Entgrat-, Bürst-, Präge- und Packstation für Nutensteine
Montage- und Prüfanlage für Kugelhähne mit hoher Teilevielfalt
Montage- und Prüfanlage für Schnellkupplungen
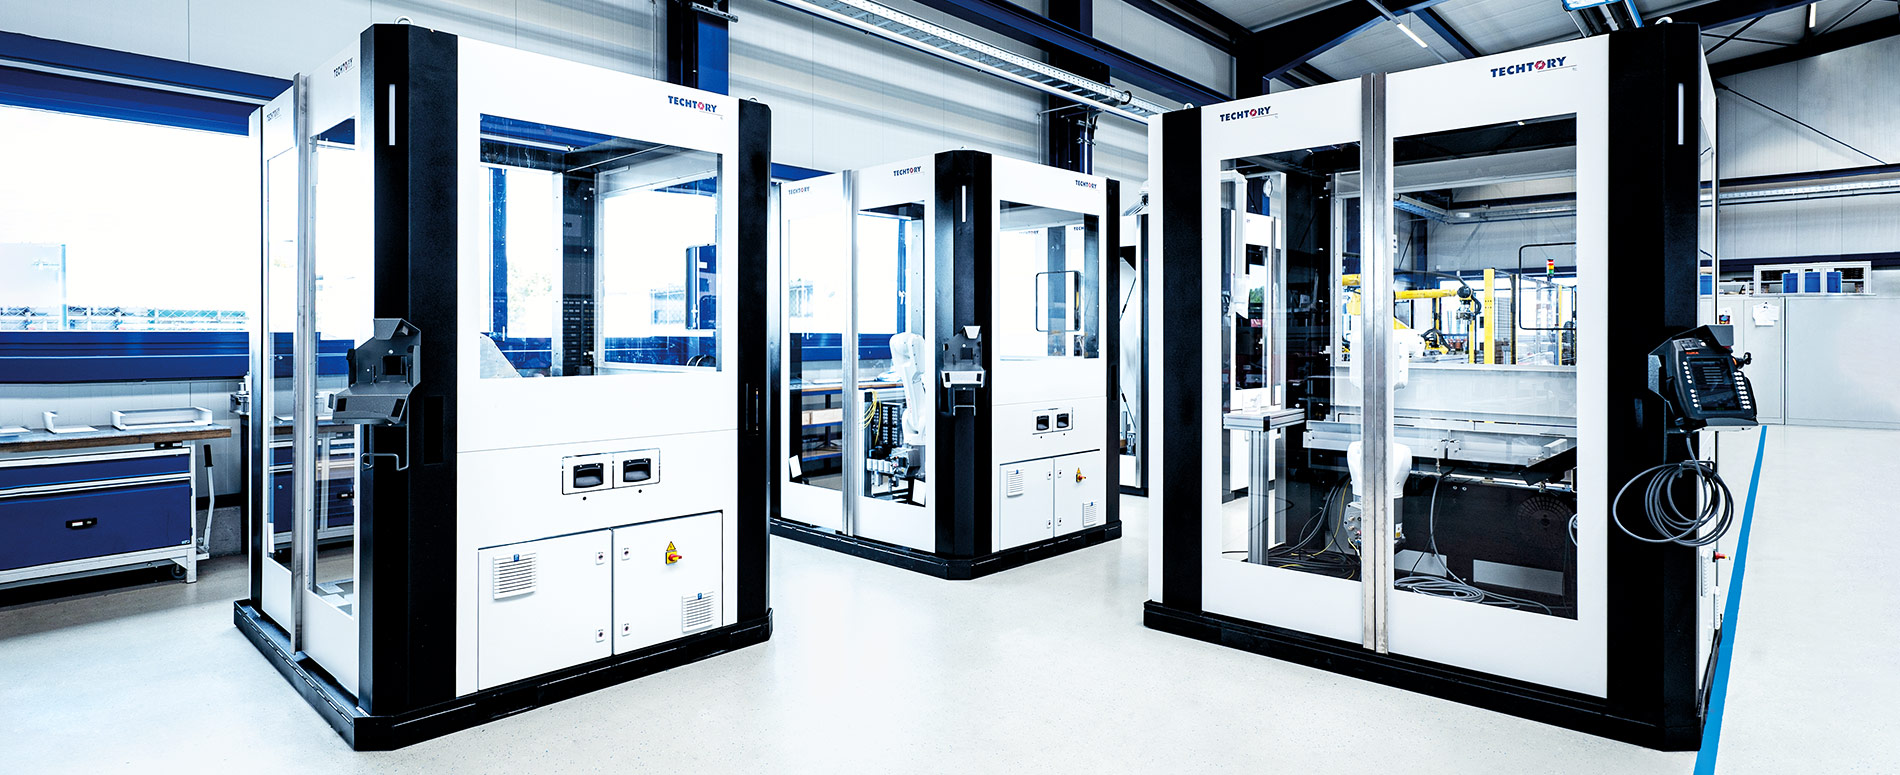
Die Anlage basiert auf dem TECHTORY-Standardzellensystem und vereint die Vorteile der beiden Zelltypen table-cell und floor-cell.
Die Werkstücke werden manuell als Schüttgut in ein Vibrationsfördersystem eingefüllt und mittels Linear-Handling vereinzelt. Vor dem Übersetzen der Nutensteine auf den Rundschalttisch werden die Bohrungen per Vision-Sensor auf Vorhandensein, Lage und Schmutz geprüft. Anschließend erfolgt das Weitertakten zu den einzelnen Bearbeitungsstationen. In Station 2+3 werden die Gewindebohrungen von außen mittels Senker und von innen mit Bürsten entgratet. Lanzen und Düsen in Station 4 blasen die Bohrungen aus. In Station 5 werden die Nutensteine mit der Teilenummer und dem Firmenschriftzug geprägt. Ein Entnahmehandling legt die fertigen Teile anschließend auf ein schwenkbares Förderband. Über dieses werden drei Versandkartons nach zuvor festgelegter Stückzahl befüllt.
In einer vollautomatischen Anlage werden zuvor montierte Kugelhahn-Gehäuseeinheiten geprägt und in einer Dichtprüfstation auf innere und äußere Dichtheit geprüft. Gut-Teile werden mittels Laserverfahren gekennzeichnet, n.i.O.-Teile werden ausgeschleust. Für eine höhere Taktzeit sind 4 Dichtprüfstationen parallel verbaut.
Nach anschließender, vollautomatischer O-Ringmontage werden das Vorhandensein und der korrekte Sitz der O-Ringe mit einer Kameraprüfung überwacht. Gut-Teile werden mittels Tampondruckverfahren gekennzeichnet, n.i.O.-Teile werden ausgeschleust.
Ein modularer Aufbau und Umbausätze ermöglichen es, in kurzer Zeit auf verschiedene Varianten umzurüsten.
An einem angrenzenden, teilautomatisierten Arbeitsplatz für die manuellen Kleinteilemontage werden die Gehäuseeinheiten mit diversen Kleinteilen zu fertigen Baugruppen komplettiert und verpackt. Der Arbeitsplatz ist ergonomisch gestaltet und höhenverstellbar.
Die Anlage ist auf der Standardzelle TECHTORY-table-cell aufgebaut. Der durch Sicherheitslichtgitter geschützte Einlegebereich ist ergonomisch gestaltet. Nach dem manuellen Beölen des Gehäuses und Einlegen diverser O-Ringe und Kunststoff-Clips werden diese mittels Rundtaktisch zur Kameraprüfung und Einpressstation weiter getaktet. Der Einpressvorgang ist Kraft-Weg-überwacht. Ein Lineartransferhandling übernimmt den getakteten Weitertransport. Nach erneutem Beölen und Ausrichten erfolgt eine Funktionsprüfung mit Kameraüberwachung. In weiteren Stationen erfolgen die Dichtprüfung der gefügten Kupplungen sowie das Beschriften. Gutteile werden unter der Plattform in einem Beutel aufgefangen, n.i.O.-Teile werden über eine Rutsche ausgeschleust.
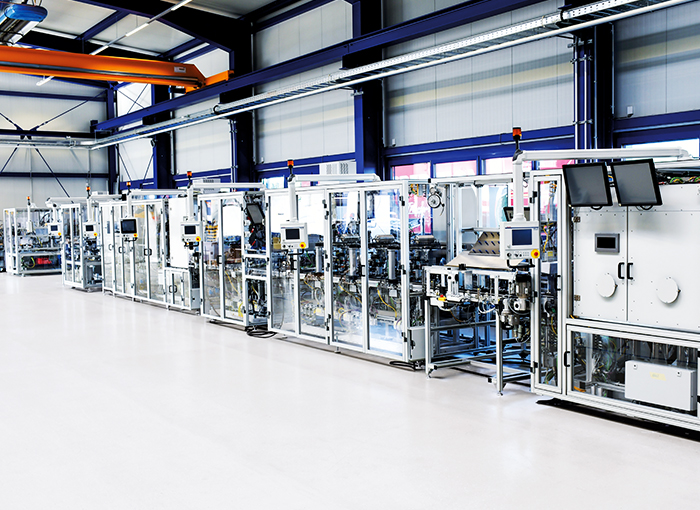
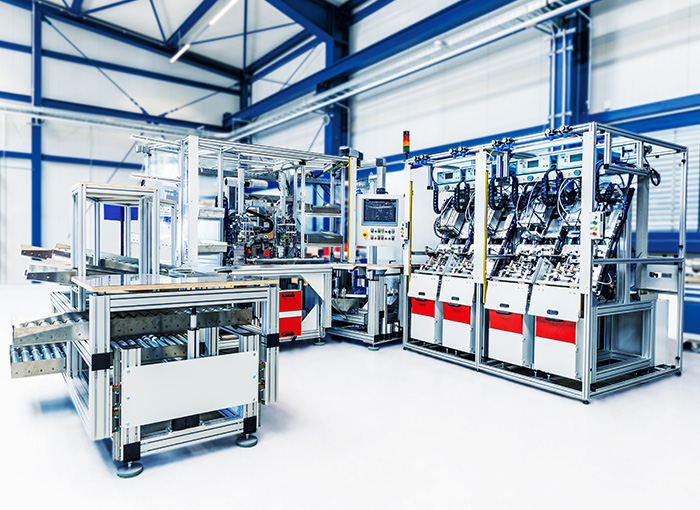
Im Kundenauftrag wurde eine komplette, vollautomatische Produktionslinie zur Montage von elektrischen Kühlmittelpumpen gefertigt, montiert und in Betrieb genommen.
Funktionen: Löten, optische Lötstellenprüfung, Gehäusedeckel zuführen und aufsetzen, Laserschweißen, elektronische PI-Prüfung, Dichtheitsprüfung, Laserbeschriftung.
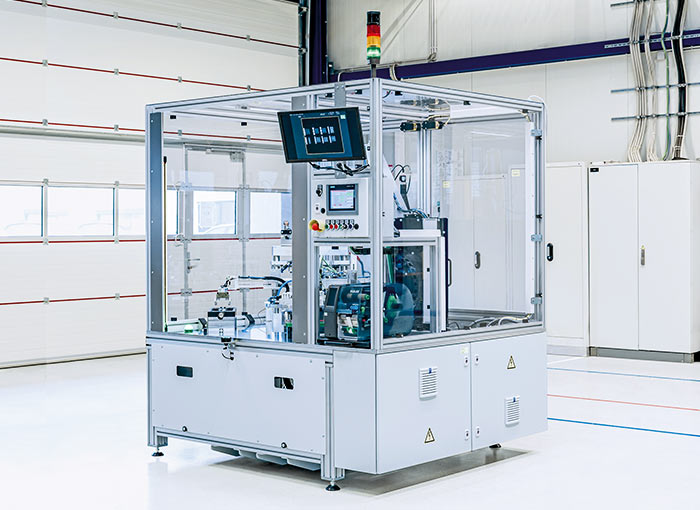
In einer teilautomatisierten Montage- und Prüfanlage werden die zuvor manuell bestückten Spritzgussteile von Hand in Formaufnahmen mit automatischer Bauteilabfrage eingelegt.
Die Weitertaktung zur Montage- und anschließend zur Prüfstation erfolgt über einen Rundschalttisch. Der Einpressvorgang erfolgt weg- und drucküberwacht.
Eine Kamerastation prüft die Lichtleiter auf Vorhandensein sowie das gesamte Bauteil auf Fehler. Die Entnahme der Bauteile wird durch eine Lichtschranke erfasst. Im Anschluss wird ein Label ausgegeben.
Zur Endprüfung unterschiedlicher Komponenten wurden ergonomische höhenverstellbare Arbeitsplätze montiert. Wechselvorrichtungen mit Schnellkupplungen für Elektrik und Pneumatik erlauben einen flexiblen Einsatz für unterschiedliche Produkte. Ein Touchpanel mit Visualisierung erleichtert die Bedienung.
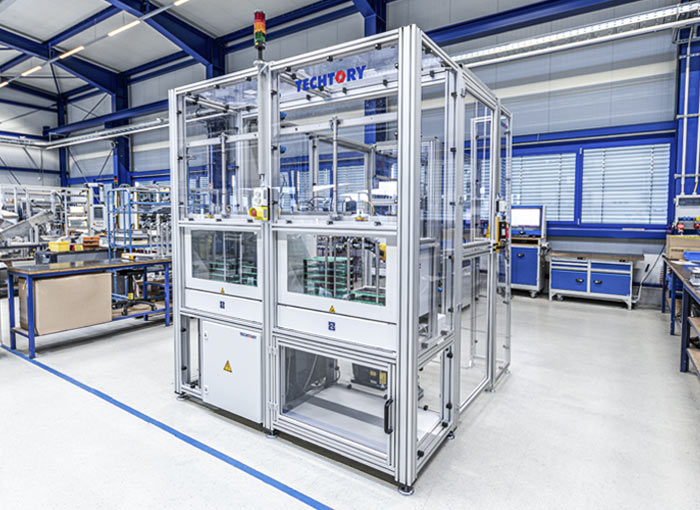
In einer Roboterzelle läuft der gesamte Bearbeitungsprozess vollautomatisch ab.
Ein Roboter entnimmt die Folien einzeln, führt mittels Kameraunterstützung eine Lagekorrektur aus und legt die Folien in eine Presse ein.
Die gestanzten Folien werden von einem unabhängigen Linearhandling aus der Presse entnommen und in einer weiteren Stapelbox abgelegt. Bestückung und Entnahme erfolgen durch den Werker über Schubladenmagazine.
Der Produktionsablauf im Inneren der Zelle wird durch die manuelle Entnahme nicht gestört.

Eine effiziente Teileprüfung im Sekundentakt wird durch die vollautomatisierte Prüfung verschiedener Kriterien erreicht. Die Kontrolle mehrerer Merkmale wurde platzsparend in einem Ringrundtaktautomaten mit 12 Stationen realisiert.
Für die übersichtliche Abbildung aller Steuerungsprozesse wurde eine Visualisierungsapplikation mit dem System WinCC flexible erstellt.
Die Anlage kann über die Visualisierung komplett bedient und überwacht werden. Alle wichtigen Prozessinformationen, Störmeldungen, Anlagenparameter usw. werden angezeigt – Fehlbedienungen lassen sich somit vermeiden.

Automation und Zerspanungstechnik
TECHTORY Automation GmbH
Ludwig-Winter-Straße 5
77767 Appenweier
| Telefon | +49 7805 9589-0 |
| Fax | +49 7805 9589-50 |
| E-Mail: | info@techtory.de |